01 / LASERMET · 24 PAGINI
Debitare laser
De la fișier DXF la piesă executabilă
01 / Cum se obține piesa debitată+
De la desen la contur
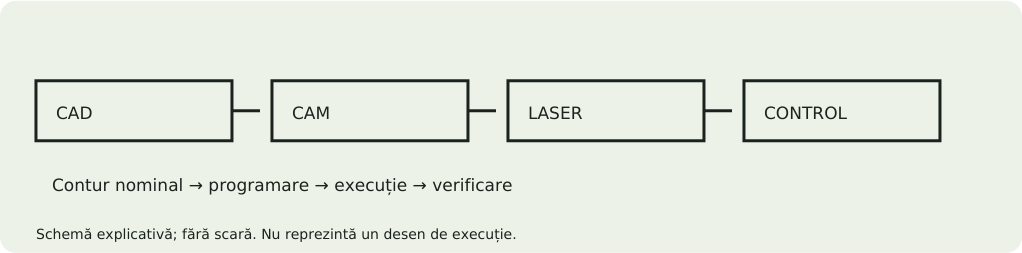
Debitarea laser separă piesa din tablă urmărind un traseu programat. Fasciculul încălzește local materialul, iar gazul de asistență contribuie la îndepărtarea lui din tăietură. Geometria rezultată este plană; grosimea piesei provine din tabla aleasă. Prin această operație se obțin contururi exterioare, găuri, fante, decupaje și semifabricate pentru operații ulterioare.
Ce face programarea CAM
Fișierul CAD se verifică, se încadrează pe tablă și se transformă în program de mașină. Programatorul stabilește intrările în contur, ordinea de tăiere, compensarea kerf-ului și eventualele microprinderi. Acestea sunt elemente de proces, nu detalii pe care clientul trebuie să le adauge automat în desen.
De la contur la produs
O consolă poate necesita debitare, îndoire și vopsire. O flanșă poate necesita alezare, filetare și control dimensional după debitare. Identificați funcția reperului încă din ofertare: aceeași formă CAD poate conduce la trasee de fabricație diferite dacă se schimbă toleranțele sau aspectul solicitat.
02 / Laser, jet de apă sau plasmă?+
Alegerea tehnologiei
Comparația ajută la alegerea procesului potrivit; nu reprezintă o listă de utilaje LaserMet. Pentru serviciul descris în acest ghid, LaserMet confirmă debitarea laser în limitele comunicate. O cerere care necesită alt proces se analizează separat.
De ce nu se transferă aceleași reguli
Lățimea tăieturii, zona influențată termic, conicitatea și calitatea muchiei depind de proces. Valorile obținute pe o mașină sau pe un material nu definesc automat rezultatul pentru altă configurație. Costul se compară pentru piesa completă, inclusiv operațiile de finisare și precizie.
| Proces | Caracteristici | Când merită analizat |
|---|---|---|
| Laser | Încălzire locală, contururi 2D; kerf dependent de proces | Table, repere cu numeroase contururi și detalii |
| Jet de apă | Debitare prin jet, eventual abraziv; fără zona termică specifică laserului | Materiale sau geometrii unde efectul termic este critic |
| Plasmă | Proces termic pentru materiale conductoare; detalii și muchii diferite | Repere unde grosimea și costul predomină față de detaliile fine |
03 / Capacități LaserMet și formatul tablei+
Format de lucru
3.000 × 1.500 mm. Piesa trebuie să permită margini tehnologice și prindere; formatul tablei nu reprezintă automat dimensiunea maximă utilizabilă a piesei.
Grosimi maxime
Oțel: 12 mm. Inox: 8 mm. Aluminiu: 6 mm. Marca, starea materialului și disponibilitatea se confirmă în ofertă. Precizați, de exemplu, S235JR sau inox 304, nu doar „metal”.
Rezultatul procesului
Laserul produce contururi plane. Filetele, alezajele precise, șanfrenele și suprafețele de etanșare pot necesita operații separate. Muchiile și aspectul se specifică în desen.
| Material | Grosime maximă laser | Format nominal de lucru |
|---|---|---|
| Oțel | 12 mm | 3.000 × 1.500 mm |
| Inox | 8 mm | 3.000 × 1.500 mm |
| Aluminiu | 6 mm | 3.000 × 1.500 mm |
04 / Raster, vector și model 3D+
Raster: imaginea nu este geometrie de execuție
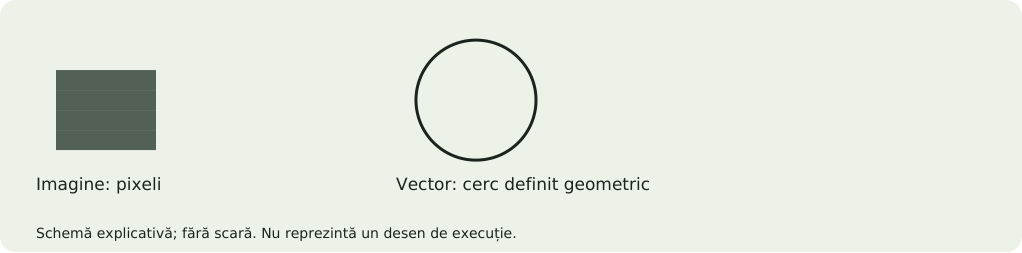
JPEG, PNG și scanările sunt formate din pixeli. Ele ajută la identificarea aspectului sau la discutarea unei idei, dar nu definesc sigur dimensiunile și coordonatele de tăiere. O fotografie mărită sau micșorată poate păstra aspectul și pierde scara. Redesenați și verificați cotele înainte de producție.
Vector: coordonate și contururi
DXF și DWG pot conține linii, arce și polilinii cu dimensiuni verificabile. Totuși, un fișier vectorial poate conține contururi deschise, linii duplicate, blocuri sau geometrii aflate la altă scară. Formatul corect este necesar, dar nu garantează singur un desen corect.
Model 3D: formă plus instrucțiuni
STEP/STP reprezintă geometria solidă și este util pentru piese îndoite, prelucrate sau ansambluri. Toleranțele, filetele și finisajele se precizează și în PDF-ul cotat. STL descrie o plasă și nu înlocuiește un model solid de precizie pentru această ofertare.
| Fișier | Rol recomandat |
|---|---|
| DXF | Contur 2D de debitare, în mm și la 1:1 |
| STEP / STP | Geometrie 3D pentru verificare și operații multiple |
| PDF cotat | Material, toleranțe, revizie, finisaj și instrucțiuni |
| Imagine | Referință vizuală; necesită geometrie verificată |
05 / Export CAD: pașii care previn erorile+
DXF la scara 1:1
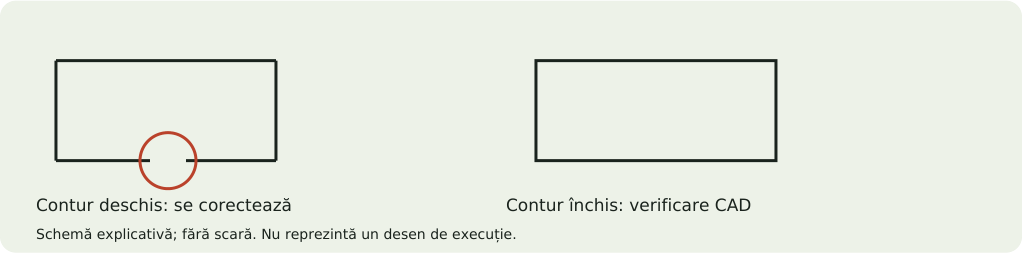
Exportați în milimetri, cu un singur reper per fișier și contururi închise. Eliminați liniile duplicate, punctele izolate și segmentele de lungime zero. Verificați o dimensiune cunoscută după export.
Separați geometria de instrucțiuni
DXF-ul de tăiere conține conturul. PDF-ul cotat conține toleranțe, material, revizie și finisaj. Liniile de îndoire sau marcaj se separă pe straturi și se identifică explicit.
Ce alte fișiere puteți trimite
STEP pentru geometrie 3D; DWG și PDF pentru analiză. O fotografie sau un PDF scanat necesită redesenare și verificare dimensională. Estimarea instant este disponibilă pentru DXF-urile eligibile; execuția urmează verificării tehnice.
Un singur sistem de unități
Verificați atât unitățile modelului, cât și setarea exportului. O dimensiune de 100 mm exportată în inch poate fi interpretată greșit dacă unitatea nu este păstrată. Măsurați o cotă cunoscută în fișierul reimportat; numele fișierului nu este o dovadă a scării.
Compatibilitate
Pentru modele native din SOLIDWORKS, Inventor sau alte programe, exportați și STEP. Pentru desene 2D, exportați DXF. Astfel reduceți dependența de versiunea aplicației și de funcții proprietare. Acceptarea unui fișier nu înseamnă că fiecare format poate primi preț instant.
06 / Software CAD și alegerea exportului+
Nu este obligatorie o anumită aplicație
LaserMet are nevoie de geometrie și de cerințe verificabile, nu de un anumit program de proiectare. Puteți lucra într-o aplicație 2D sau într-un modelator 3D, apoi exporta fișiere neutre. Fișierul nativ poate ajuta la modificări, dar pentru analiză trimiteți și DXF ori STEP, împreună cu PDF-ul cotat.
Desfășurată versus desen de prezentare
Pentru tablă îndoită, exportați geometria plană din funcția de desfășurare verificată, nu o vedere proiectată a piesei îndoite. Decideți dacă liniile de îndoire sunt excluse din DXF-ul de tăiere sau păstrate pe strat separat, cu o instrucțiune explicită. Nu exportați automat caseta de delimitare ca traseu de tăiere.
Verificarea după export
Deschideți fișierul rezultat într-un document nou. Verificați scara, contururile și diferența dintre liniile de tăiere și instrucțiuni. La un desen exportat dintr-o foaie de prezentare, scara foii poate influența rezultatul; o cotă de referință măsurată în DXF este mai sigură decât aspectul de pe ecran.
| Aplicație / flux | Export util | Verificare |
|---|---|---|
| AutoCAD / desen 2D | DXF al geometriei plane | Unități, scara 1:1 și obiectele selectate |
| SOLIDWORKS / tablă | DXF al desfășuratei | Linii de îndoire, contururi și revizie |
| Inventor / model și tablă | STEP; DXF al desfășuratei | Geometrie finală și scara exportului |
| Alte aplicații CAD | DXF / STEP + PDF | Compatibilitate și cote reimportate |
07 / Curățarea geometriei și straturile+
Contururi de tăiere
Păstrați o geometrie plană, la același nivel Z, cu fiecare contur închis. Eliminați liniile duplicate și segmentele care se suprapun parțial; ele pot modifica recunoașterea conturului și lungimea calculată. Verificați intersecțiile proprii, arcele foarte scurte și poliliniile cu numeroase puncte inutile.
Instrucțiuni separate
Cotele, cartușul, axele, hașurile și vederile auxiliare rămân în PDF. Pentru marcaj sau îndoire folosiți straturi distincte, denumite clar, și explicați operația în cerere. O linie roșie nu este suficientă dacă la export culoarea se pierde ori aplicația o interpretează ca traseu de tăiere.
Când mai multe repere sunt într-un fișier
De preferat, transmiteți fiecare reper separat. Dacă furnizați un fișier comun, identificați explicit fiecare piesă și cantitatea; poziția lor pe ecran nu este cantitatea comandată. Nu dublați geometria ca substitut pentru o listă de repere.
| Element | În DXF-ul de tăiere? |
|---|---|
| Contur exterior și goluri | Da, închise și fără duplicate |
| Linii de cotă / cartuș | Nu; în PDF |
| Linie de îndoire | Strat separat, cu instrucțiune |
| Marcaj / text gravat | Strat separat, cu operația identificată |
| Puncte și contururi auxiliare | Se elimină dacă nu au rol de proces |
08 / Toleranțe: ce se cotează și ce se confirmă+
Cota nominală nu este intervalul acceptabil
O cotă de 100 mm descrie dimensiunea de referință. Toleranța stabilește intervalul admis. Specificați toleranțele generale aplicabile și evidențiați excepțiile funcționale. O valoare orientativă de ±0,2 sau ±0,25 mm nu se aplică automat tuturor pieselor LaserMet.
Dimensiune, formă și poziție
Diametrul unei găuri, poziția axei, planeitatea plăcii și perpendicularitatea muchiei sunt cerințe diferite. O piesă poate avea diametrul corect și o poziție nepotrivită pentru montaj. Indicați bazele de măsurare și evitați lanțurile de cote închise care se contrazic.
Calitatea fețelor și controlul
Precizați fața vizibilă și suprafața pe care se verifică o cotă critică. Muchia debitată poate avea striații, bavură sau conicitate; acestea se analizează în funcție de material și grosime. Pentru găuri de ajustaj, soluția poate fi debitare de semifabricat și prelucrare ulterioară, nu o promisiune de precizie identică pe toată grosimea.
09 / Kerf: lățimea tăieturii și compensarea+
Ce înseamnă kerf
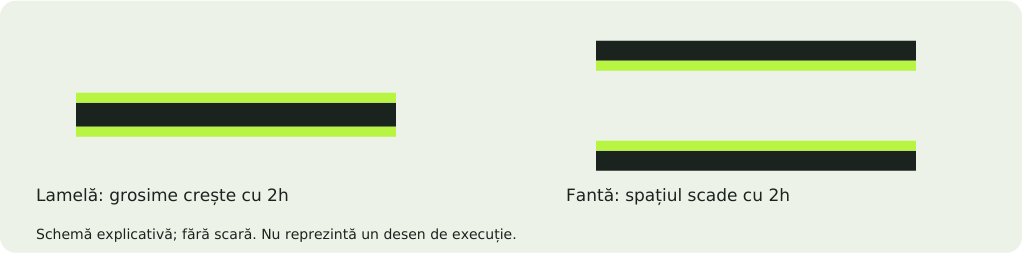
Kerf-ul este lățimea de material eliminat de proces. Nu este grosimea tablei și nici o toleranță generală. El depinde de material, grosime, configurație și parametri. Nu folosiți o valoare fixă de 0,2 sau 0,3 mm pentru toate piesele și nu transferați o valoare din altă tehnologie.
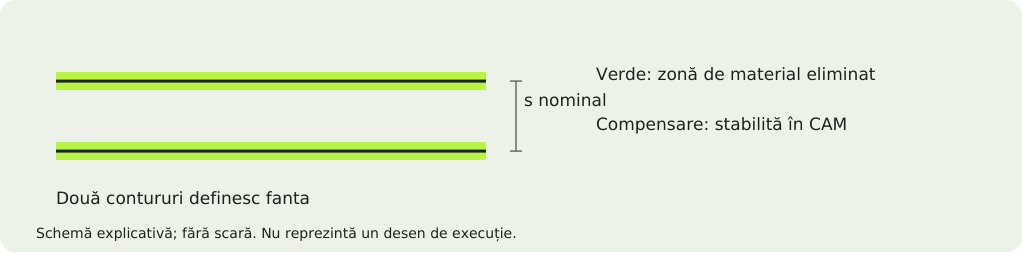
Desen nominal, compensare în CAM
Clientul transmite dimensiunea dorită a conturului. În programare se deplasează traseul astfel încât muchia rezultată să respecte geometria convenită. Compensarea manuală adăugată în CAD și compensarea din CAM se pot cumula, provocând o piesă supradimensionată sau o gaură prea mică.
Detalii de dimensiune apropiată de kerf
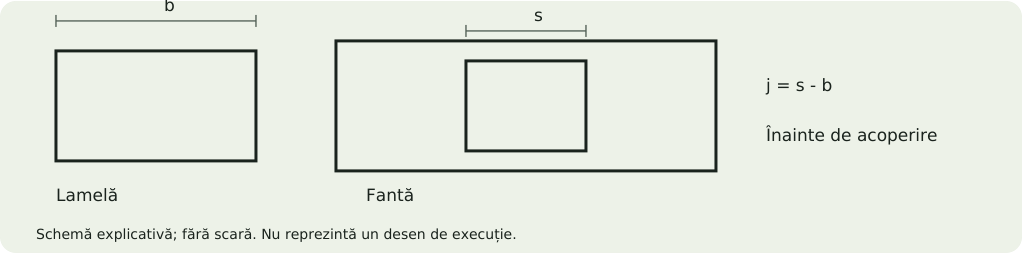
O tăiere pe o singură linie nu definește automat o fantă funcțională cu lățime precisă. Dacă o fantă trebuie să aibă lățimea s, desenați-i ambele margini și capetele. Fantele extrem de înguste, insulele fragile și detaliile mici necesită verificarea străpungerii și a evacuării căldurii.
10 / Găuri: diametru, punți și margini+
Definiți ce măsurați
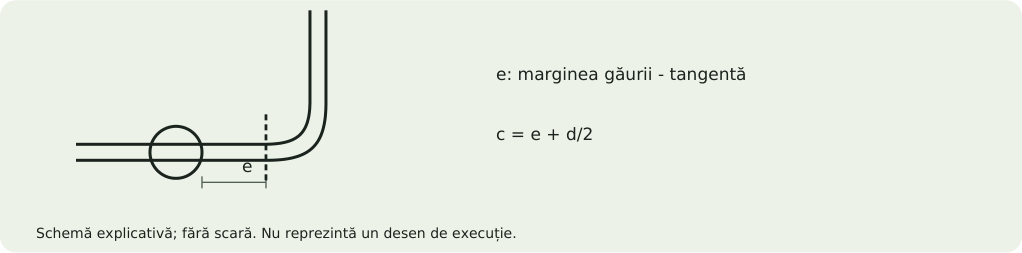
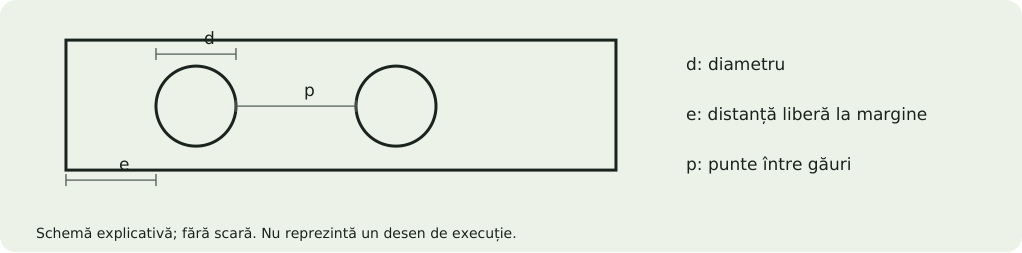
Notați d = diametru, t = grosime, e = distanța liberă dintre gaura decupată și marginea piesei, p = puntea dintre două găuri. Distanța de la centru la margine nu este aceeași cu e: pentru un cerc, ea este e + d/2. Confuzia schimbă radical geometria.
Criterii preliminare LaserMet
Ca filtru conservator de proiectare, porniți de la d ≥ t, e ≥ t și p ≥ t. Acestea sunt recomandări pentru analiza inițială, nu minime tehnologice garantate și nu un calcul de rezistență. Găurile sub grosime, punțile înguste și perforările dense se pot trimite pentru evaluare; atelierul stabilește dacă sunt executabile.
De ce contează zona de material rămas
Găurile apropiate și marginile subțiri pot fi influențate de căldură și pot deveni fragile la manipulare. Pentru piese solicitate mecanic, dimensiunea punții se stabilește și prin proiectare structurală. Criteriul de debitare nu verifică sarcina unui șurub sau rezistența piesei în exploatare.
| Simbol | Definiție | Exemplu la t = 3 mm |
|---|---|---|
| d | Diametrul găurii | Pornire preliminară: d ≥ 3 mm |
| e | Distanță liberă gaură-margine | Pornire preliminară: e ≥ 3 mm |
| p | Punte între contururi | Pornire preliminară: p ≥ 3 mm |
| c | Distanță centru-margine | c = e + d/2 |
11 / Fante, crestături și decupaje înguste+
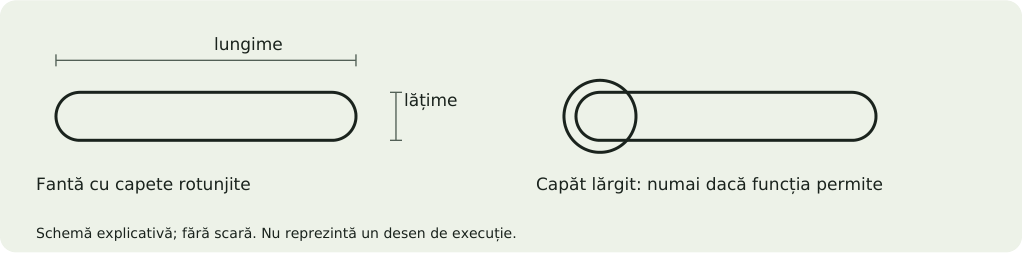
O fantă este o suprafață, nu o linie
Desenați lățimea și lungimea nominală a fantei, inclusiv forma capetelor. La o fantă pentru reglaj, verificați diametrul șurubului, accesul șaibei și lungimea utilă a deplasării. O fantă foarte lungă poate slăbi piesa chiar dacă este debitabilă.
Străpungerea la începutul conturului
Procesul necesită un punct de intrare. Intrarea și ordinea se stabilesc în CAM; o fantă îngustă poate oferi spațiu insuficient. Un capăt lărgit poate fi o soluție, dar nu îl adăugați automat: lărgirea trebuie să fie compatibilă cu funcția și cu aspectul reperului.
Crestături la margine
Crestăturile adânci, colțurile foarte ascuțite și fantele apropiate de contur pot concentra tensiuni și pot produce elemente subțiri. Rotunjirile sau degajările se aleg în funcție de montaj. Pentru o funcție de poziționare, cotați distanța de la bază, nu doar lățimea decupajului.
12 / Colțuri și degajări pentru asamblare+
Colț interior versus colț exterior
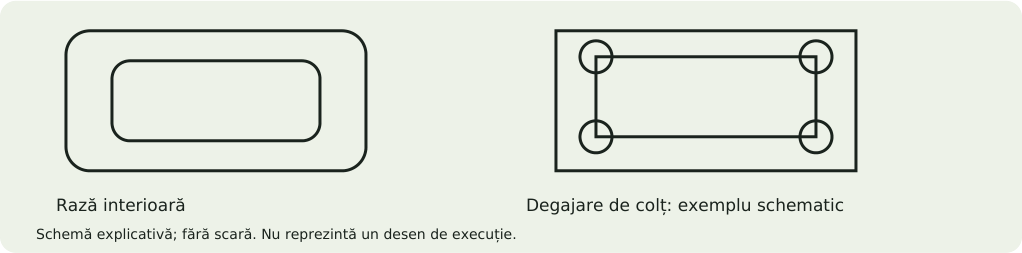
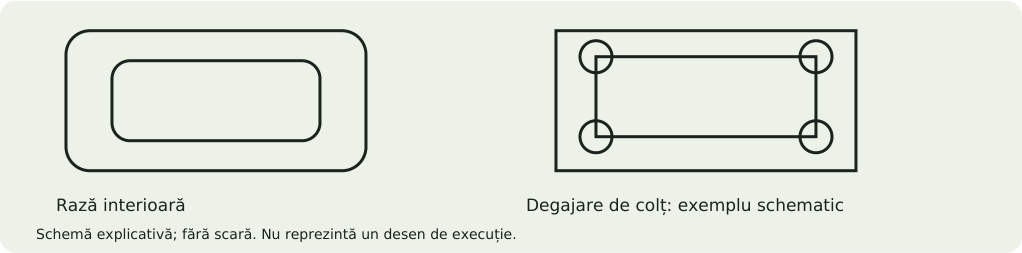
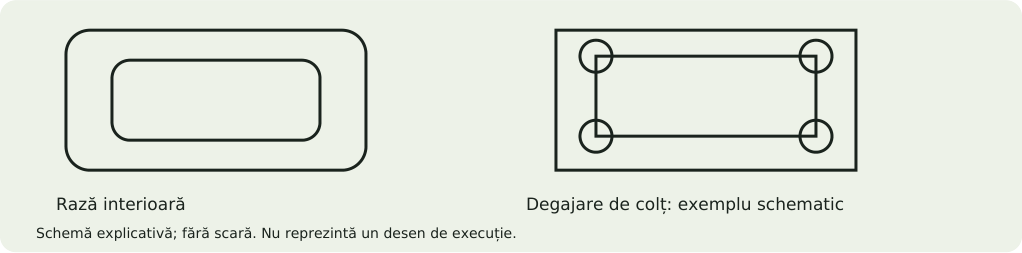
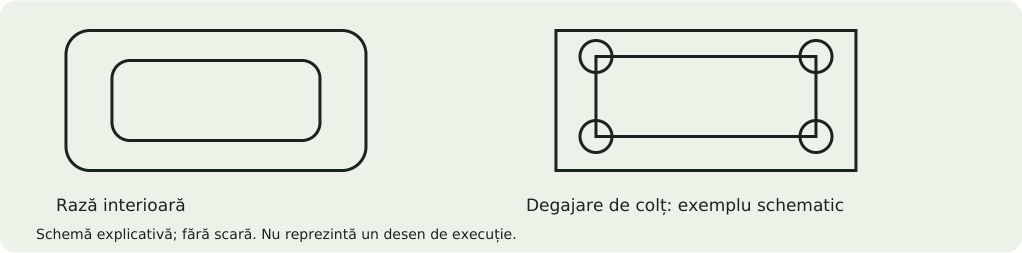
Un colț interior foarte ascuțit poate împiedica intrarea unui element cu muchie sau poate concentra tensiuni. O degajare circulară de tip dog-bone ori o crestătură controlată poate facilita montajul. Forma se cotează în desen; nu se adaugă fără acord pe o piesă funcțională.
Raza și rezistența
Rotunjirea unui colț poate reduce sensibilitatea la concentrarea tensiunilor, dar nu verifică singură rezistența reperului. Când piesa este solicitată, raza se alege după funcție, material, sarcini și spațiul de montaj. Raza nu se stabilește printr-un multiplicator universal al grosimii pentru orice material și funcție.
Muchii accesibile la manipulare
Colțurile exterioare expuse se pot rotunji sau debavura. Precizați dacă este suficientă îndepărtarea bavurii ori este cerută o rază/teșire controlată. Debavurarea nu are automat aceeași dimensiune ca o teșire prelucrată.
13 / Îmbinări lamelă-fantă și noduri de poziționare+
Jocul trebuie definit
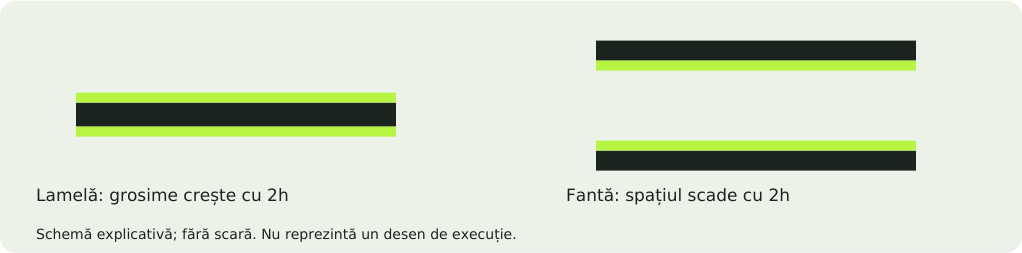
Pentru o lamelă de lățime b într-o fantă s, jocul nominal total este j = s - b. Montajul depinde de toleranțele celor două piese, bavură, planeitate și acoperire. Pentru serii, validați îmbinarea pe materialul și finisajul reale înainte de lansare.
Noduri / proeminențe locale
Proeminențele mici pot localiza contactul sau crește frecarea într-o îmbinare. Ele nu garantează fixarea și nu înlocuiesc un calcul pentru o îmbinare solicitată. Un nod prea mare poate bloca montajul ori deforma placa; unul prea mic poate fi eliminat sau afectat la tăiere.
Poziționare pentru sudură
Lamelele pot ajuta la montarea repetabilă a subansamblelor, dar trebuie lăsat acces la sudare și la dispozitive. Verificați dacă sunt vizibile în produs și dacă trebuie îndepărtate. Nu cereți presare la interferență și cordon ulterior fără evaluarea efectului asupra poziției finale.
14 / Text decupat și forme cu insule+
Literele cu gol interior
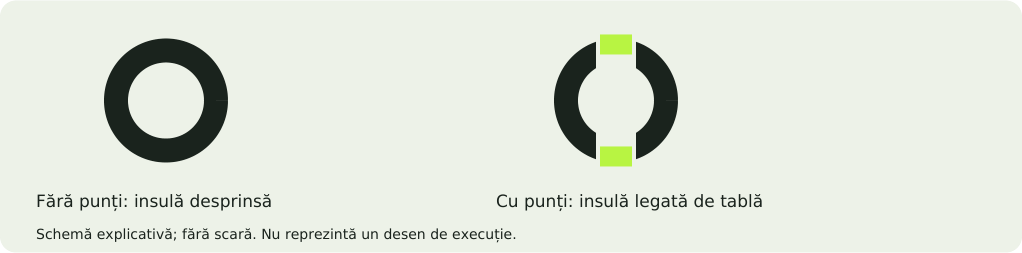
În litere precum A, B, D, O, P, Q și R, insulele interioare se desprind dacă nu au punți. Pentru text negativ într-o tablă se folosește un desen de tip stencil sau se adaugă punți compatibile cu aspectul dorit. Același principiu se aplică logo-urilor cu zone izolate.
Transformați fontul în contur
Textul editabil poate depinde de fontul instalat și poate fi înlocuit la deschidere. Exportați literele ca geometrie vectorială. După conversie, verificați contururile închise, duplicatele și toate insulele; simpla comandă „explode” nu garantează o geometrie curată.
Lizibilitate și detalii
Verificați lățimea minimă a trăsăturilor și a punților la scara reală. Dimensiunea fontului nu este aceeași cu lățimea celui mai subțire element. Literele mari dintr-un font fin pot fi mai dificil de executat decât litere mai mici cu trăsături groase. Înainte de serie, aprobați o probă dacă aspectul este important.
15 / Marcaj, identificare și ambalare+
Identificați operația, nu numai culoarea
Textul destinat marcării se separă de traseul de tăiere. În cerere notați explicit MARCARE, poziția, dimensiunea și fața. Se verifică dacă marcajul cerut este disponibil pentru materialul și finisajul proiectului; ghidul nu promite o gravare decorativă sau un contrast identic pe toate suprafețele.
Fișiere și revizii
Pentru logo sau grafică furnizați geometrie vectorială și un PDF de referință. Pentru un cod de reper, indicați textul exact și revizia. Dacă marcajul trebuie să rămână lizibil după vopsire, cerința se analizează înainte de alegerea metodei și a succesiunii operațiilor.
Eticheta nu este marcaj permanent
Etichetele pe ambalaj sunt utile pentru recepție, kituri și identificarea loturilor. Precizați dacă se cere etichetă pe fiecare reper, pe pungă sau pe cutie. Includeți codul, cantitatea, revizia și eventualul număr de lot; nu presupuneți trasabilitate completă dacă nu este convenită în ofertă.
| Soluție | Rol | Ce trebuie specificat |
|---|---|---|
| Marcaj pe piesă | Identificare directă | Text, poziție, față, permanență și aspect |
| Etichetă pe piesă | Identificare detașabilă | Adeziv / zonă permisă / informație |
| Etichetă pe ambalaj | Recepție și separarea reperelor | Cod, revizie, cantitate, kit / lot |
16 / Materiale: marcă, stare și suprafață+
Oțeluri pentru tablă
S235JR și S355J2 sunt mărci de oțel structural; DC01 este oțel pentru formare la rece. DX51D indică o categorie folosită la produse acoperite, iar tipul și masa acoperirii trebuie precizate separat. Aceste denumiri nu sunt interschimbabile, chiar dacă grosimea este aceeași. Pentru oțeluri de rezistență ridicată solicitați analiză distinctă a operațiilor ulterioare.
Inox
304 / 1.4301 și 304L / 1.4307 sunt denumiri distincte; 316L corespunde uzual 1.4404. „2B”, „satinat” și „lucios” descriu suprafața, nu înlocuiesc marca. Indicați și orientarea satinării, fața vizibilă și folia de protecție. Compatibilitatea foliei cu debitarea se confirmă.
Aluminiu
Precizați aliajul și starea, de exemplu EN AW-5754 H111. Două table de aluminiu de aceeași grosime pot avea comportament diferit la îndoire, sudare și finisare. Pentru o piesă cu mai multe operații, selectați materialul pentru întregul traseu, nu numai pentru tăiere.
| Familie | Exemple de specificare | Detaliu care nu trebuie omis |
|---|---|---|
| Oțel | S235JR / S355J2 / DC01 | Grosime, stare, protecție |
| Inox | 304 / 304L / 316L | Suprafață, folie, direcție |
| Aluminiu | EN AW-5754 H111 | Aliaj, stare, operații ulterioare |
17 / Grosimi uzuale și disponibilitate+
Tabel de orientare, nu inventar
Grosimile din tabel sunt exemple uzuale pentru pregătirea unei cereri; disponibilitatea depinde de marca și starea solicitate, furnizor și lot. Nu reprezintă stoc LaserMet. Grosimile peste limitele de debitare nu sunt incluse ca ofertă standard în acest ghid.
Format și toleranța semifabricatului
Formatul de 3.000 × 1.500 mm este limita nominală de lucru. Materialele pot proveni și din alte formate compatibile, de exemplu 2.000 × 1.000 sau 2.500 × 1.250 mm, în funcție de aprovizionare. Grosimea reală și planeitatea au toleranțele semifabricatului, care pot influența îmbinările și îndoirea.
Material furnizat de client
Comunicați marca, grosimea, starea, suprafața și documentele disponibile. Materialul ruginit, deformat, cu acoperire necunoscută sau fără identificare necesită evaluare. Nu planificați producția presupunând că orice rest de tablă are aceeași calitate ca materialul prevăzut în proiect.
| Familie | Exemple de grosimi uzuale, mm | Maxim LaserMet |
|---|---|---|
| Oțel structural | 2; 2,5; 3; 4; 5; 6; 8; 10; 12 | 12 mm |
| Oțel pentru formare | 0,5; 0,8; 1; 1,2; 1,5; 2; 2,5; 3 | În limita de 12 mm |
| Inox | 0,5; 1; 1,5; 2; 2,5; 3; 4; 5; 6; 8 | 8 mm |
| Aluminiu | 0,5; 1; 1,5; 2; 2,5; 3; 4; 5; 6 | 6 mm |
18 / Debavurare, muchii și față vizibilă+
Ce se îndepărtează
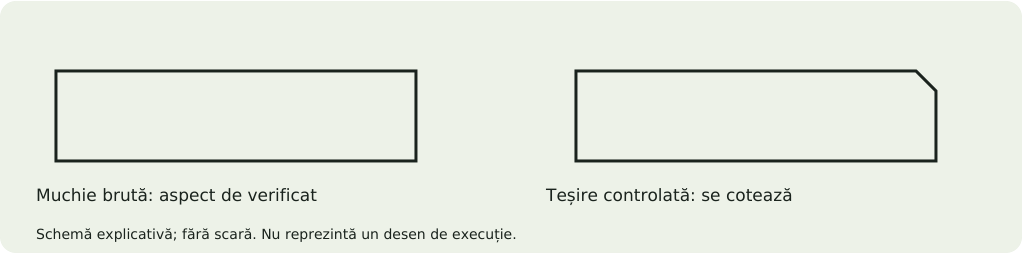
Debitarea poate lăsa bavură, zgură locală, urme de intrare sau urme de microprindere. Specificați nivelul de prelucrare cerut: îndepărtarea bavurii, muchie sigură la manipulare, șlefuire locală sau teșire controlată. Aceste cerințe implică operații și timpi diferiți.
Toleranțe după finisare
Prelucrarea muchiei poate modifica dimensiunea locală. Nu combinați o muchie funcțională cu șlefuire liberă dacă ajustajul este critic. Cotați raza sau teșirea acolo unde este importantă și precizați dacă dimensiunile sunt verificate înainte ori după debavurare.
Suprafețe sensibile
Pentru inox satinat sau tablă cu folie, indicați fața vizibilă, direcția și zgârieturile acceptabile. Uleiul de protecție temporară pentru oțel nu este o acoperire finală și poate necesita degresare înainte de vopsire sau sudură. Protecția și ambalarea se aleg împreună cu finisajul cerut.
| Cerință | Ce înseamnă în ofertare |
|---|---|
| Debavurare | Îndepărtarea materialului rezidual de pe muchie |
| Teșire / rază cotată | Geometrie controlată; operație de verificat |
| Șlefuire estetică | Aspect și suprafețe acceptate definite |
| Protecție temporară | Depozitare / transport; diferită de vopsire finală |
19 / Inserții, piulițe și distanțieri+
Alegeți familia potrivită
Piulițele auto-sertizabile, niturile filetate, piulițele sudabile, piulițele în colivie și distanțierii nu folosesc aceeași metodă de montaj. Indicați codul sau cerința funcțională, materialul și direcția de instalare. Atelierul verifică disponibilitatea și operația înainte de confirmare.
Gaura se proiectează după componentă
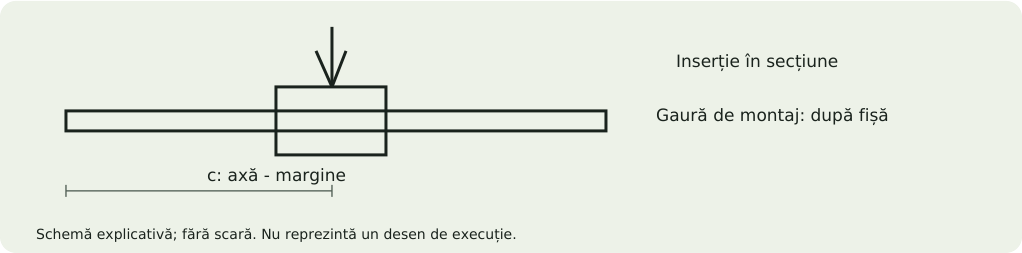
Diametrul și toleranța găurii, grosimea minimă, duritatea suportului și distanța față de margine provin din fișa inserției. Distanța de la axa găurii la margine nu trebuie confundată cu distanța liberă de la contur. Nu folosiți diametrul filetului ca diametru de montaj.
Succesiune și suprafețe
Pentru inserții prin presare, modificarea muchiei găurii sau montarea după vopsire poate afecta fixarea; condițiile se verifică după tipul ales. Nu debavurați și nu șanfrenați automat găurile dedicate inserțiilor. Verificați accesul pentru presare și dacă deformarea la îndoire poate afecta gaura.
| Element | Ce se comunică |
|---|---|
| Piuliță / prezon prin presare | Cod, gaură, grosime, duritate, direcție |
| Nit filetat | Cod, interval de strângere, gaură, acces |
| Piuliță sudabilă | Material, poziție, cordon și protecție |
| Distanțier / colivie | Interfețe de montaj și spațiu disponibil |
20 / Planificarea operațiilor după debitare+
Îndoire
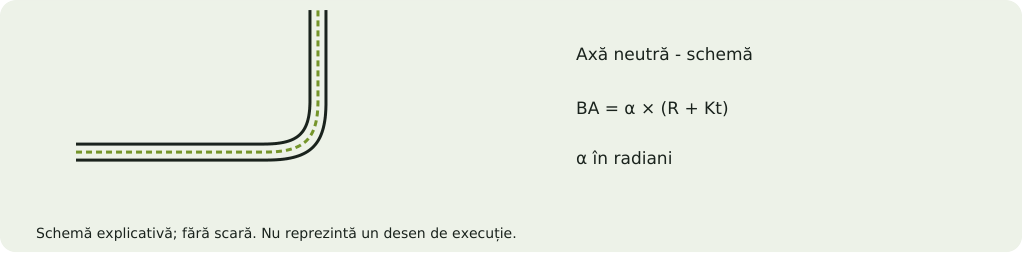
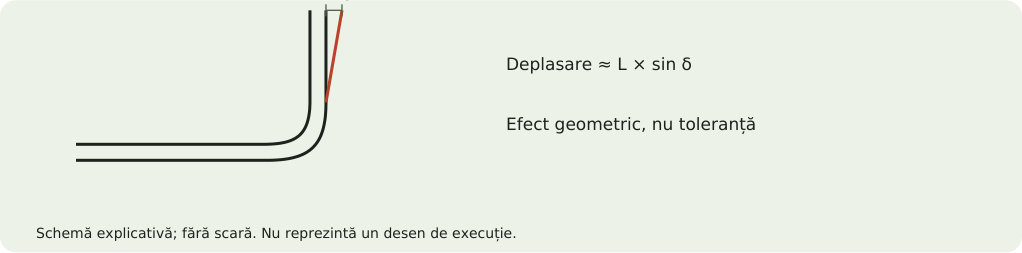
Trimiteți modelul final și desenul cu raze, unghiuri și cote. Desfășurata se verifică cu sculele și cu datele reale de îndoire. Găurile apropiate de zona de deformare pot necesita mutare, degajare sau prelucrare ulterior; geometria debitabilă nu garantează automat geometria îndoibilă.
Sudură și prelucrări mecanice
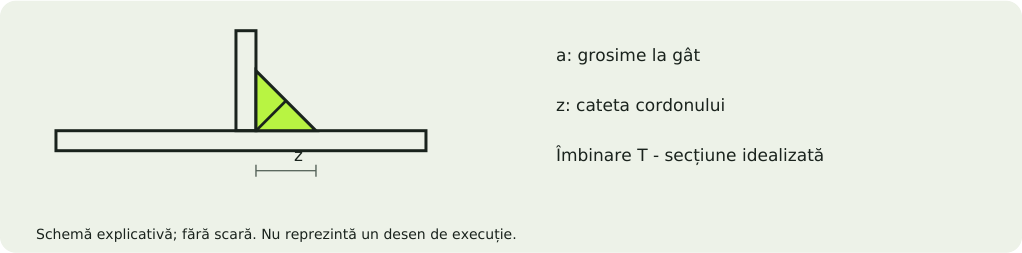
Pentru ansambluri, includeți lista reperelor, poziționările și cordoanele. Pentru alezaje, filete sau suprafețe precise, precizați operația și toleranța. În unele cazuri este necesar un adaos de prelucrare; acesta se stabilește cu atelierul, nu prin modificarea neanunțată a conturului final.
Vopsire și montaj
Acoperirea schimbă jocurile și diametrele. Marcați filetele, contactele electrice și suprafețele de etanșare care trebuie mascate. Dacă două repere se asamblează după vopsire, verificați jocul în starea finală. Includeți operațiile de montaj și ambalare în aceeași cerere pentru un preț complet.
21 / Reducerea costului fără pierderea funcției+
Ce influențează prețul
Costul depinde de material și consum, lungimea contururilor, numărul de străpungeri, grosime, timp de pregătire și operații ulterioare. O placă mică, foarte perforată, poate necesita mai mult timp de tăiere decât o placă mai mare cu contur simplu. Greutatea singură nu descrie costul complet.
Ce se poate optimiza
Folosiți grosimi și mărci uzuale dacă funcția permite. Eliminați detalii fără rol, nu găuri necesare. Grupați cantitățile pe materiale și revizii și cereți separat prototip și serie. În cazul seriei, o probă acceptată reduce riscul de refacere a întregului lot.
Înainte de confirmarea comenzii
Verificați dacă oferta include material, debitare, debavurare, îndoire, sudură, inserții, finisaj, control și transport. Comanda minimă LaserMet este 50 € fără TVA; ea nu înlocuiește calculul fiecărui reper. Estimarea online pentru fișiere eligibile este urmată de verificarea tehnică înainte de execuție.
| Factor | Acțiune utilă |
|---|---|
| Numeroase contururi interioare | Verificați rolul perforațiilor |
| Mai multe revizii | Păstrați numai revizia comandată |
| Toleranțe inutile | Limitați precizia la funcții reale |
| Serie | Aprobați proba și criteriile de control |
22 / Checklist complet și exemplu de cerere+
Fișiere
DXF curat și la scara 1:1; STEP pentru geometrie 3D dacă este cazul; PDF cotat cu marca materialului, grosime, toleranțe și revizie. Același cod trebuie să identifice același reper în toate documentele. Desenul și modelul nu trebuie să conțină revizii contradictorii.
Execuție și aspect
Indicați cantitatea per reper, operațiile ulterioare, fața vizibilă, nivelul de debavurare, inserțiile și marcajul. Pentru vopsire comunicați RAL, textură, luciu și mascări. Pentru repere de ajustaj comunicați starea finală în care trebuie respectată cota.
Livrare și documente
Precizați termenul solicitat, ambalarea și adresa. Certificatele de material, rapoartele de control sau trasabilitatea se cer explicit și se confirmă în ofertă. Pentru kituri, atașați lista de repere per kit și numărul de kituri; cantitatea dintr-o imagine nu este o listă de comandă.